
フィードバックを送信します
未加工シリコンからパフォーマンスホースまで: 完全な製造プロセスの説明
業界のニュース-ターボチャージャー付きエンジンのボンネットを開けたり、レースパドックを歩いたりすると、明るい青、赤、または黒のシリコンホースが目に入るでしょう。ラジエーター、インタークーラー、吸気システムを接続し、一定の熱、振動、圧力に耐えます。しかし、市販のシリコンホースは、高密度で控えめな原材料のレンガとしてその寿命を迎えます。そのレンガを精密に設計されたコンポーネントに変えるプロセスは、系統立てて厳密に管理されています。シリコーンホースは、原材料の配合、予備成形、マンドレル巻き付け(成形ホース用)、熱と圧力下での硬化、品質検査による仕上げという 5 つの主要な段階を経て製造されます。各段階は、車両や機械におけるホースの性能を直接決定します。
1. 原材料の配合 - 基本配合の構築
すべてのシリコンホースは、シリコンと酸素の鎖をベースにした合成ゴムであるシリコンポリマーから始まります。メーカーはそれを、「レンガ」と呼ばれることが多い固体ブロックで購入し、それぞれの重さは約 30 ポンドです。これらのレンガは、強化充填剤 (引き裂き強度のためのヒュームドシリカ)、熱安定剤 (長期耐熱性のための酸化鉄または酸化セリウム)、加硫剤 (架橋のための過酸化物)、および着色顔料とともに内部混合機 (バンバリーまたはニーダー) に入れられます。ミキサーは、均質な生地状の化合物が形成されるまで、制御された温度下でそれらをブレンドします。この混合物の品質によって、温度、圧力、化学的攻撃に対するホースの最終的な耐性が決まります。分散に不均一性があると弱点が生じます。寧波天台自動車部品などの IATF 16949 認証を受けたメーカーは、厳密なバッチ管理を実施して、再現性のある配合特性を確保しています。
2. 予備成形 – コンパウンドを加工可能なシートまたはチューブに変える
混合したら、コンパウンドをミルに投入してシート状に成形します。これを 2 ロールミルでさらに混練し、ホース構造の場合は通常 1 ~ 3 mm の制御された厚さの連続シートにします。あるいは、コンパウンドを押出機に供給して連続チューブ形状を製造することもできます。この押出方法は、まっすぐな一定直径のシリコン ホースによく使用されます。押し出されたチューブは所定の長さに切断され、ラッピング段階のために保管されます。より複雑な形状の場合は、シート状の材料を特定の幅のストリップに切断します。これらのストリップは後でマンドレルに手で巻き付けられます。予備成形ステップにより、材料が次の操作で効率的に成形される適切な形状になることが保証されます。
3. マンドレルのラッピング – ホースの形状を層ごとに構築
これが高性能シリコンホース製造の核心です。目的のホースの正確な内径と曲げ半径に合わせて機械加工された、研磨されたステンレス鋼のマンドレルが旋盤に取り付けられるか、固定具に保持されます。オペレータは、固着を防ぐためにマンドレルにチョークダストまたは離型剤の薄い層を塗布します。次に、事前にカットしたシリコン ストリップを使用して、未硬化のコンパウンドをマンドレルの周りに巻き付け、各ラップをストリップ幅の約 50% だけ重ねます。層の数によって、仕上げの壁の厚さと破裂強度が決まります。自動車冷却液用の一般的な 4 層ホースでは 4 層の重なり合う層が使用されますが、耐久性の高い用途では 5 層または 6 層が使用される場合があります。ストリップの張力と重なり角度は一貫している必要があります。そうしないと、ホースの継ぎ目が弱くなったり、壁の厚さが不均一になったりします。巻き付けた後、アセンブリはしっかりと巻かれたナイロンまたはコットンのテープで包まれます。このテープは硬化中に均一な半径方向の圧力を加え、層の分離を防ぎます。半径が狭いエルボの場合、しわを避けるために、単一の連続ストリップの内側にダーツ (カット) を追加する場合があります。
このマンドレルラッピング技術は、シリコンエルボホース、レデューサー、ハンプ、T 字型コネクタを製造するための標準的な方法です。たとえば、  マンドレルラッピング用シリコン90°エルボホース この成形ホースは、マンドレル巻き構造の代表的な例であり、自動車冷却システムにおける正確な曲げと内部補強を提供して、緊密な配線を実現します。 製品を見る→ (90°エルボホース) は、内径を崩さずに特徴的な曲がりを実現するために、正確に湾曲したマンドレルに依存しています。
4. 硬化 – 架橋の設定
テープで固定されたマンドレル アセンブリは、蒸気オートクレーブまたは熱風オーブンに装填されます。硬化は、壁の厚さとコンパウンドの配合に応じて、325°F ~ 380°F (163°C ~ 193°C) の温度で 15 ~ 40 分間行われます。熱により過酸化物または白金触媒が活性化され、シリコーンポリマー鎖間に架橋が形成されます。これにより、柔らかいパテ状の化合物が弾性のある熱硬化性エラストマーに変化します。オートクレーブからの圧力とラッピング テープの収縮により層が押し合わされ、空隙がなくなり、寸法精度が確保されます。硬化が完了した後、熱衝撃や歪みを避けるために、アセンブリは室温まで徐々に冷却されます。次に、テープが剥がされ、マンドレルが手または空気圧プレスで取り外され、完全に形成されたシリコン ホースが残ります。
硬化中、ホースが過熱または過小加熱されないようにしてください。架橋が不十分だと機械的特性が低下し、早期に破損する可能性があり、過度の熱はポリマーを劣化させる可能性があります。評判の良いメーカーは、厳密な時間と温度のプロファイルを維持し、バッチごとにグラフを作成します。これは特に重要です  エンジン冷却用カーシリコンラジエーターホースキット 後硬化処理により耐熱性と耐圧性が向上し、これらのホースはさまざまな車両用途で最大 300°F までの連続冷却サービスに信頼性が高くなります。 製品を見る→ (車のシリコンラジエーターホース)、最大 300°F (150°C) までの継続的な冷却液温度と冷却システムからの圧力スパイクに耐える必要があります。
5. 離型、仕上げ、硬化後の作業
型から外すと、生のホースの外面はテープの痕跡により粗くなり、端にはバリ (余分なゴム) が生じます。オペレーターは旋盤や鋭利なナイフを使用してフラッシュをトリミングします。滑らかな外観が必要なホースの場合、外面を軽くバフがけまたは研磨することもありますが、多くの高性能ホースはクランプのグリップを向上させるためにテクスチャー仕上げを維持しています。ホースに埋め込まれたワイヤーや生地などの補強層が含まれている場合、その層はラッピングステップ中に導入する必要があります(最終的なオーバーラッピングの前にコンパウンドの上に編組スリーブを配置することによって)。離型後、低分子量シロキサンを揮発させるために二次ポストキュア (200°C で 1 ~ 4 時間のオーブンベーキング) が実行される場合があり、これにより耐圧縮永久歪性が向上し、ガスの発生が減少します。
6. 品質管理 – 出荷前のゲート
一連のテストに合格せずに専門工場から出荷されるホースはありません。最も一般的なチェックには次のものがあります。
| テスト | 目的 | 典型的な受け入れ |
|---|---|---|
| 寸法検査 | ID、OD、肉厚、曲げ半径を確認します。 | 内径±0.5mm |
| バースト圧力 | 最高使用圧力の確認 | タイプに応じて 3 ~ 10bar |
| 熱老化 | 定格温度で 168 時間後の劣化を確認する | 亀裂なし、伸び低下 < 30% |
| 硬度(ショアA) | 一貫した材料剛性を確保 | 60~70A(代表値) |
| 目視検査 | 膨れ、異物、剥離がないか確認してください | 欠陥ゼロ |
Ningbo Tiandai などの IATF 16949 認証を取得したメーカーは、バッチ番号から最終ホースまでのトレーサビリティを維持しており、現場で障害が発生した場合の根本原因分析が可能です。その後、最終製品は適切なラベルを付けて梱包され、出荷されます。ターボチャージャーの吸気や水素燃料電池システムなどの極端な環境では、耐オゾン性や透過性テストなどの追加の検証が必要になる場合があります。
段階的な工場手順の詳細については、当社の完全ガイドを参照してください。 シリコンホースの作り方 .
7. 押出成形の代替 – より速く、より長い製造方法
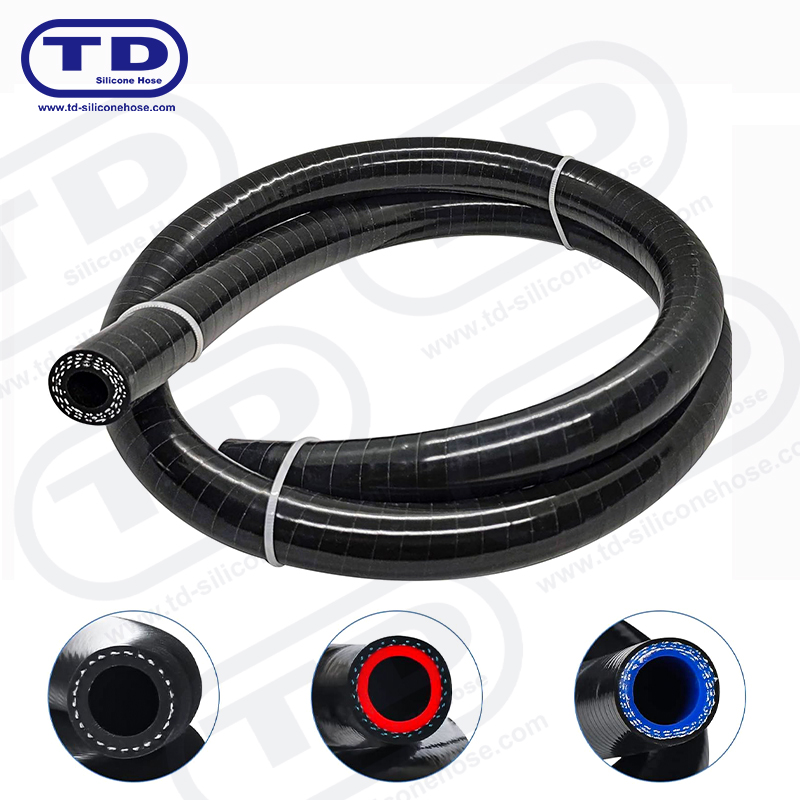
すべてのシリコンホースがマンドレルで包まれているわけではありません。一定断面のストレートなシリコーンホースは、連続押出成形によって製造できます。このプロセスでは、スクリュー押出機がシリコーン化合物をダイに押し込み、チューブのプロファイルを成形します。押し出されたチューブは、熱風トンネルまたは塩浴(フルオロシリコーンの場合)中で直ちに加硫されます。押出成形はマンドレルラッピングよりも大幅に高速であり、真空ラインやメーターホースなどの均一なホースを長時間使用するのに最適です。ただし、複雑な曲げやレデューサを作成することはできません。次に、押し出されたホースは適切な長さに切断され、仕上げられ、テストされます。私たちの  高圧用ワイヤー強化シリコンホース 押し出し成形と埋め込みスチールワイヤーを組み合わせたこのホースは、真空下での潰れに耐え、要求の厳しい産業および自動車の流体システムにおいて柔軟性を維持します。 製品を見る→ (ワイヤー強化シリコーンホース) は、多くの場合、ワイヤーの螺旋が巻き付けられた押し出しチューブとして開始され、その後、別のシリコーン層で覆われて硬化されます。
8. 製造時のアプリケーション固有の考慮事項
シリコンホースの使用目的により、工場では多くの選択肢が決まります。たとえば:
- 自動車のラジエーター ホースには、冷却剤の圧力と絶え間ない動きによる摩耗に対処するために、より厚い壁と複数の繊維で強化されたプライが必要です。
- インタークーラー/CAC ホースには、チャージエアの漏れを防ぐために、より高い破裂強度 (多くの場合最大 10bar) と低い透過性が必要です。
- 食品グレードまたは医療用シリコーンホースはプラチナ硬化シリコーンで作られている必要があり、可塑剤や有毒な添加物のないクリーンルーム環境が必要です。
- 水素燃料電池ホースには、極めて低いアウトガスと高純度が求められますが、これは後硬化と特殊なライニング材料の使用によって実現されます。
各用途では、異なる表面仕上げも必要になる場合があります。たとえば、光沢のない外観が必要なレースカーの場合はマットな質感、ターボチャージャー付近の熱反射のためにアルミニウムで包まれた層などです。メーカーは、それに応じてラッピングパターン、配合添加剤、硬化サイクルを調整する必要があります。
結論 – すべてのシリコンホースの背後にある精度
シリコーンホースの製造は、単純な混合と成形とは程遠いものです。それは、化合物科学、手動レイアップスキル、熱工学、および厳格な検査など、正確に制御された一連の操作です。その結果、極端な条件下でもゴムを上回る柔軟性と耐久性のあるチューブが生まれました。を選択しているかどうか エンジン冷却用カーシリコンラジエーターホースキット 後硬化処理により耐熱性と耐圧性が向上し、これらのホースはさまざまな車両用途で最大 300°F までの連続冷却サービスに信頼性が高くなります。 製品を見る→ 路面電車やターボ用途のワイヤー強化ホースなど、製造プロセスを理解することで、品質を評価し、ニーズに合った適切な製品を選択することができます。
私たちの製品//
Ningbo Tiandai Auto Parts Co.、Ltd。 無断転載を禁じます。すべて予約済み。
