
フィードバックを送信します
シリコンホースはどのように作られるのでしょうか?シリコンホース工場からのステップバイステップガイド
業界のニュース-として シリコンホースメーカー 中国の寧波に拠点を置く当社では、新規顧客から最もよく聞かれる質問の 1 つは、新鮮なほど直接的な質問です。「シリコン ホースは実際にどのように作られているのですか?」それは公平な質問です。完成したホースは棚に並べると、一見シンプルに見えますが、表面が滑らかで軽くテクスチャーされた、成形されたチューブだけです。実際、すべての高品質シリコンホースは、正確な配合、手作業によるラッピング、厳密に管理された硬化、そして絶え間ないテストの結果です。この記事では、製造プロセス全体を工場現場で行われているとおりに説明します。これにより、何年も長持ちするホースと早期に故障するホースの違いがわかります。
シリコンホースは実際何でできているのか
生産は素材そのものから始まります。すべてのホースのベースは生のシリコーンゴムゴムで、通常は自動車サービス用に選択された VMQ グレードです。生ガムはそのままでは柔らかくて弱いため、他の成分とブレンドして使用可能な化合物を作成します。
- VMQ シリコーンガムは、弾力性と耐熱性の基礎を提供します。
- 強度と引き裂き抵抗を実現するヒュームドシリカなどの強化フィラー
- 顔料: 黒、青、赤、またはお客様が指定するカスタムカラーを生成します。
- 硬化剤。加硫中にコンパウンドを架橋して永久に硬化させることができます。
この化学的性質により、シリコーンは約 -60 °C から 230 °C まで柔軟性を保ち、オゾン、紫外線、最新の冷却剤添加剤に耐性があり、経年変化しても脆くなることがありません。この性能エンベロープが、高性能車、トラック、バス、オートバイのラジエーター、インタークーラー、ヒーター回路にシリコーンがデフォルトの選択肢となっている理由です。
ステップ 1: 生のシリコーンを配合する
ガムとその成分は、バッチが完全に均質になるまで 2 ロール製粉機で混合されます。均一性は、ほとんどの人が思っている以上に重要です。充填剤が不均一に分散していると、完成したホースに隠れた柔らかい部分が生じ、圧力がかかると膨らんだり裂けたりする可能性があります。カラー顔料もこの段階で折り畳まれます。そのため、バッチ間の色が一貫していることは、規律ある混合操作の信頼できる兆候です。コンパウンドが生産にリリースされる前に、レシピ仕様に照らしてその硬度と粘度を検証します。
ステップ 2: 補強層の準備
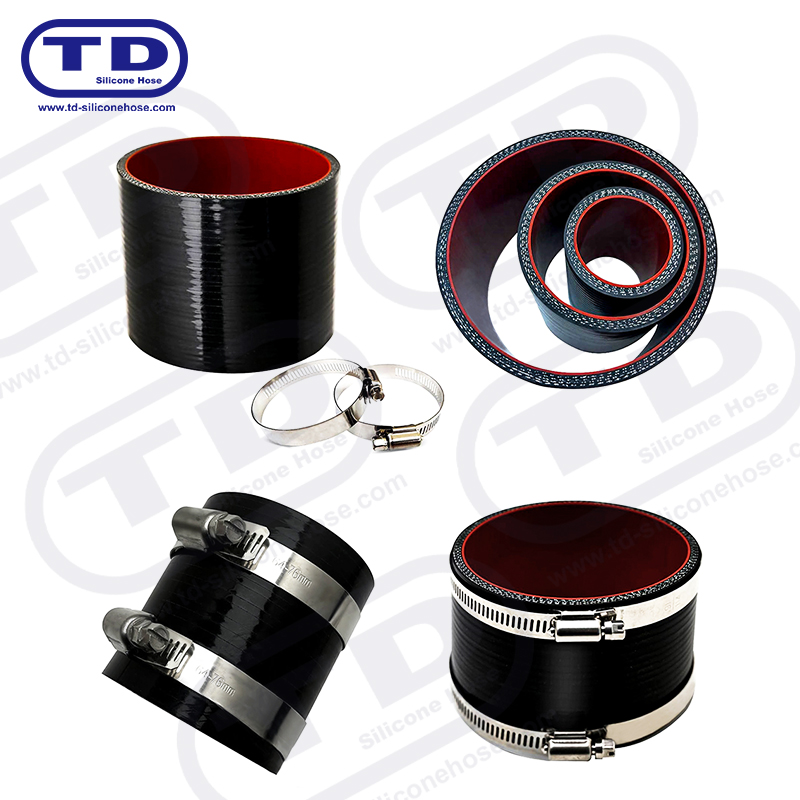
シリコーンゴムはそれ自体で簡単に伸び、真空下では潰れる可能性があるため、耐圧ホースはラミネートとして作られています。ポリエステルまたはアラミド生地はカレンダー加工されます。つまり、同じシリコーン化合物の薄く均一な層でコーティングされ、バイアスで、通常はホース軸に対して約 45 度で層に切断されます。これらの層は交互の方向に巻き付けられ、柔軟性を維持しながらホースにあらゆる方向の強度を与え、層の数によって圧力定格が設定されます。吸引や脈動が予想される場合は、さらに進んで鋼線の螺旋を埋め込み、布地のみの構造では平らになってしまう負圧下でホースを開いた状態に保持します。
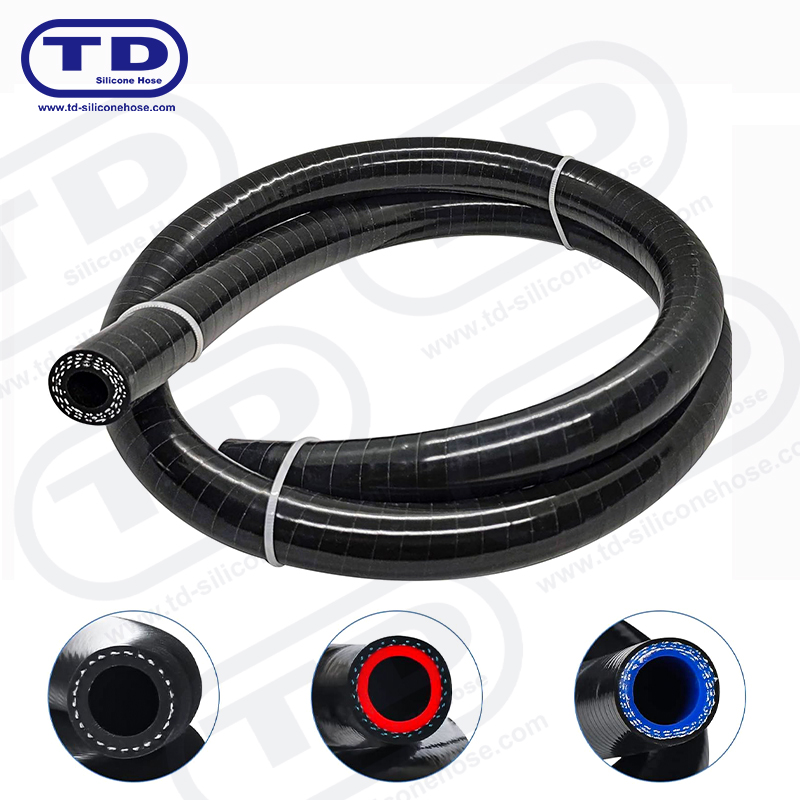
 高圧用途用ワイヤー強化シリコンホース このワイヤー強化シリコンホースは、生地のみのラミネートが平らになる真空崩壊に耐えます。そのスチール製ヘリックスと 3 ~ 4 層構造は、ターボおよびインタークーラーの配管に適しており、上記の層数の圧力の議論と一致しています。 製品を見る→
ステップ 3: マンドレルに巻き付けて成形する
エルボ、レデューサー、ハンプカプラーなどの成形ホースは、研磨されたアルミニウムのマンドレルの周りに手作業で組み立てられます。各マンドレルは離型剤でコーティングされ、最初にシリコンのインナーライナーが塗布され、次にすべての補強層が制御された張力と重なりで湿った状態で適用されます。巻き付け角度によって、完成したホースがどのように曲がり、内圧がどのように分散されるかが決まります。曲げの場合、プライは曲線に沿って配置され、折り畳まれます。これにより、肘はしわや薄い斑点のない鮮明で再現性のある半径を保持できます。ナイロンテープラップが最外層として適用されます。硬化中に構造全体が圧縮され、高品質のシリコンホースの表面に見られる細かいクロスハッチパターンが残ります。
 強化シリコン90°エルボホース このようなエルボはマンドレルで包まれており、薄い部分のない鮮明な半径を維持するために曲線の周りにプライが折り畳まれています。ポリエステルで強化されており、ターボ、インタークーラー、インテーク配管の温度は-50°C ~ 250°C に対応します。 製品を見る→
押出成形: 直管の代替ルート
ストレートカプラーは必ずしもマンドレルを必要とするわけではありません。長時間の生産では、コンパウンドを金型に押し込んで連続長さに硬化させ、その後切断して所定のサイズに仕上げることができます。押出は高速で寸法が非常に安定しているため、標準的な直線セクションの大量注文に適していますが、マンドレル ラッピングは引き続き複雑な形状に最適なツールです。ホースがどのルートをたどっても、次の生産段階はまったく同じです。
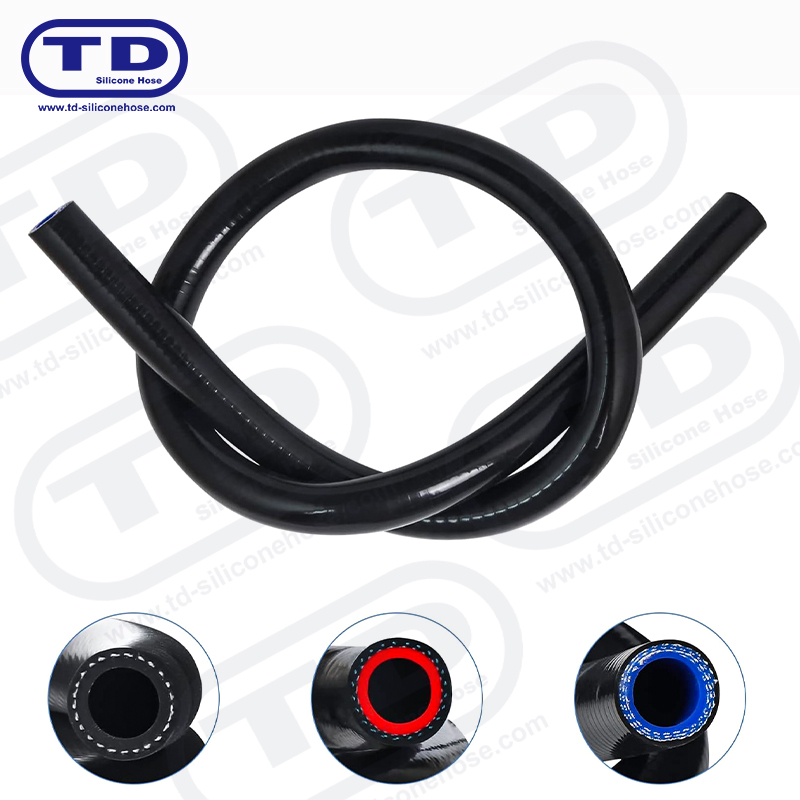
 多層シリコンストレートホースカプラー このようなストレート カプラーは、大量生産で一貫した寸法を実現するために押し出し、その後完全に硬化させ、二次硬化させることができます。その結果、定格 -50°C ~ 250°C の安定した耐熱カプラーが実現しました。 製品を見る→
ステップ 4: 加硫と後硬化
巻き付けられたホースは蒸気オートクレーブに入り、通常約 160°C ~ 170°C の熱と圧力下で硬化されます。オートクレーブ内では、硬化剤が架橋結合を引き起こします。長いポリマー鎖が安定した三次元ネットワークに固定され、柔らかく粘着性のある化合物が永久的な弾性体に変化します。オートクレーブ処理後、ホースは熱風オーブンで数時間後硬化されます。この 2 番目の加熱段階により、硬化副生成物が除去され、材料が安定化して、圧縮永久歪と長期耐熱性が向上します。硬化後の時間を短縮したりスキップしたりすることは、生産コストを削減するための地味な方法の 1 つであり、そのペナルティは数か月後に表面の粘着性や早期硬化として現れます。
ステップ 5: 仕上げとトリミング
硬化が完了すると、マンドレルが引き伸ばされて引き抜かれ、ホースが仕上げベンチに移動します。ここでは、鋭利な刃で端がきれいに直角になるように長さに合わせて切断され、T 字型または分岐接続が必要な箇所にトリミングされて、穴が開けられます。その後、すべてのホースが洗浄、乾燥され、内側と外側が視覚的に検査されます。切断端が完全に正方形であるなど、この段階の細部によって、最初の試行でホースがクランプの下できれいに密閉されるかどうかが決まります。
テスト: 品質が証明される場所
ホースは製造現場ではなく、テストラボで仕様を取得します。 IATF 16949 品質管理システムに基づいて、すべてのバッチが定義された検査ルーチンを通過します。
- 口径、肉厚、長さの寸法チェックを校正済みのゲージと照合します。
- 各生産バッチのサンプルに対する圧力減衰と漏れのテスト
- 設計に組み込まれた安全マージンを確認するための定期的なバーストテスト
- 崩壊に耐えなければならないワイヤー補強構造の真空試験
- 表面仕上げ、色の一貫性、内部の清浄度の目視検査
トレーサビリティも同じ分野の一部です。お客様から問題が報告された場合、ホースをその配合バッチと硬化記録まで追跡し、原因を特定し、推測するのではなくプロセスを修正できます。
各段階で完成したホースがどのように形成されるか
このプロセスを、最終的にインストールする製品のさまざまなプロパティを各リンクが制御するチェーンとして見ると役立ちます。
| 生産段階 | 完成したホースで何を制御するか |
|---|---|
| 配合 | 耐熱性、硬度、色 |
| プライのカレンダー加工とラッピング | 柔軟性、圧力定格、形状精度 |
| 加硫 | 弾力性と長期耐久性 |
| ポストキュア | 表面品質と寸法安定性 |
| 仕上げとテスト | フィット感、密閉性、日常の安全性 |
要求の厳しい作業のための特別な構造
同じ生産ラインが特殊なビルドにも拡張されます。フルオロシリコンで裏打ちされたホースは燃料やオイルの蒸気との接触に対する内部バリアを追加し、アルミニウムで包まれたホースは混雑したエンジン ベイの放射熱を反射し、マットな表面のホースは耐久性と同じくらい外観が重要なショーやレースの構築に役立ちます。当社の工場現場からの教訓は単純です。形状、補強材、表面処理はそれぞれ目前の作業に適応できるため、製造の柔軟性がシリコーン化合物を実際のソリューションに変えるのです。
サプライヤーを選択する場合の意味
乗用車、トラック、バス、オートバイ、さらには水素燃料電池システム向けの 9 つの製品シリーズと 1,500 以上の品目を何年にもわたって生産してきた結果、サプライヤーに尋ねる価値のある質問はプロセスに関する質問であることが分かりました。どのような硬化スケジュールですか?バッチにはどのようなテストレポートが付属しますか?これらを明確に答えられるメーカーが、真に生産をコントロールしているメーカーです。さらに詳しく知りたい場合は、 完全な製造ガイド それはここで説明するすべての段階に拡張されます。私たちのチームはいつでも、あなたのアプリケーションに適した構築について喜んで議論します。
私たちの製品//
Ningbo Tiandai Auto Parts Co.、Ltd。 無断転載を禁じます。すべて予約済み。
