
フィードバックを送信します
シリコンホースの成形方法:用途、選択基準、および実践的なガイダンス
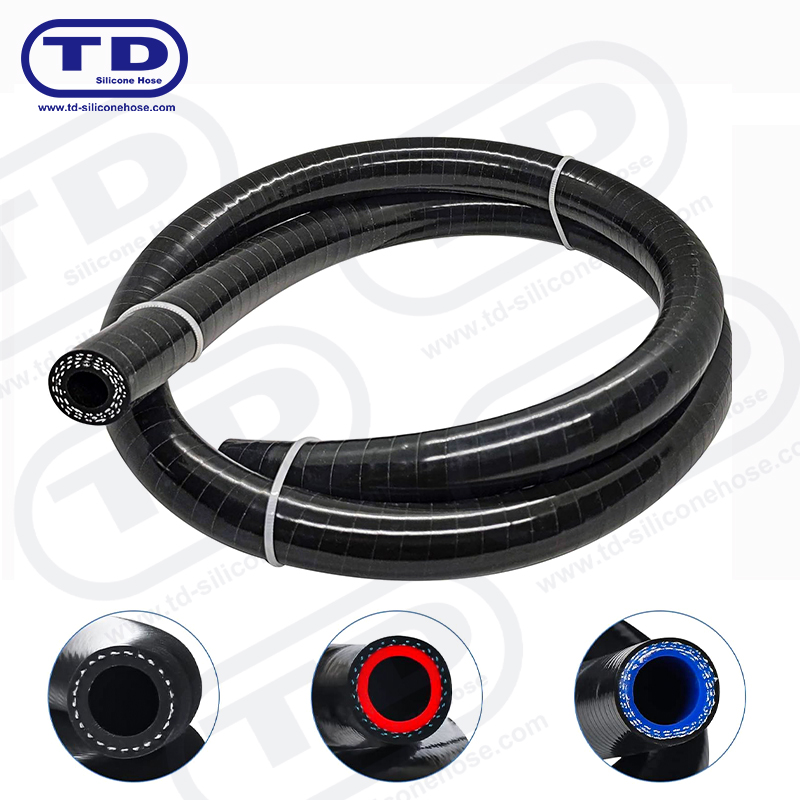
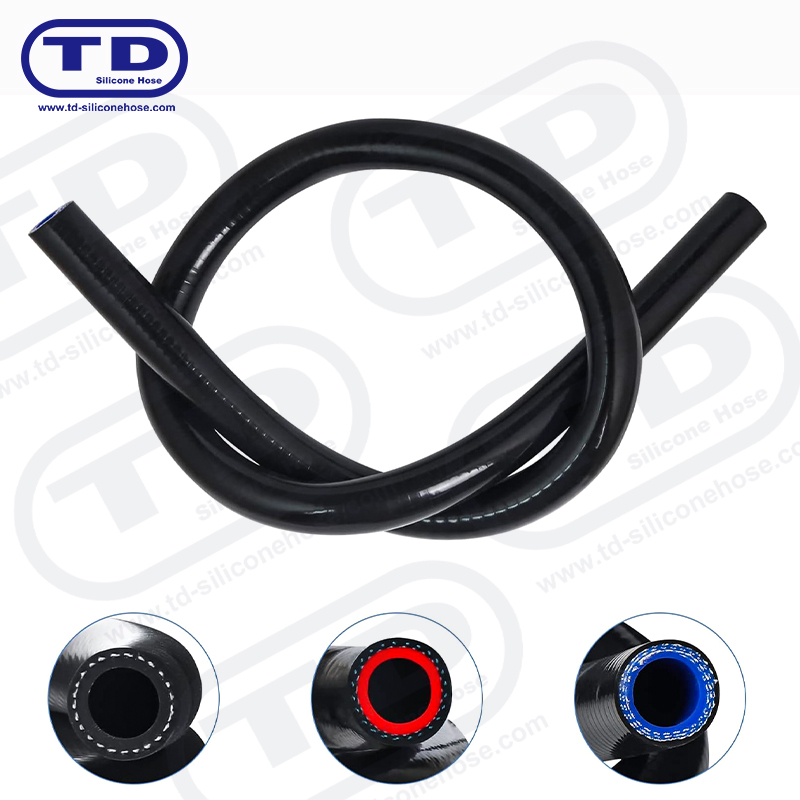
業界のニュース-シリコンホース 現代のエンジンベイやワークショップでその地位を確立しました。熱に強く、オゾンに強く、従来のゴムよりもはるかに長く柔軟性を保ちます。しかし、タイトなコーナーをまっすぐに配線しようとした人に尋ねてみると、同じ不満を聞くでしょう。シリコンは形状が変更されることを嫌います。強く押しすぎると、跳ね返ったり、ねじれたり、あるいはその両方になります。
シリコンホースを適切に成形する方法を知っていれば、きれいに設置できるか、漏れや早期の故障が発生するかの違いが生じます。このガイドでは、熱補助曲げから内部サポートに至るまで、カスタム冷却液と給気レイアウトのプロトタイプを作成する際に工場で使用されている方法を共有します。これにより、ホースに妥協することなく必要なルートを得ることができます。
シリコンホースが変形しにくい理由
シリコーンは熱硬化性エラストマーです。一度硬化すると、熱可塑性樹脂のように熱で溶けたり永久に柔らかくなったりすることはありません。これはボンネット内の耐久性としては優れていますが、シリコンホースは単に力で押し込んだだけの曲がりには耐えられないことを意味します。材料は元のリラックスした状態に戻ります。
不注意な曲げに対しても同じ強度が働きます。ホースを鋭く折りすぎると、内側の半径が応力点になります。時間の経過とともに、特に圧力と温度のサイクルが続くと、その折り目は裂ける可能性があります。シリコーンをうまく成形することは、材料を圧倒することではありません。限界を克服し、内側の曲線を滑らかに保つことが重要です。
始める前に必要なもの
適切な準備をしておけば、ほとんどの成形上の問題が発生する前に解決されます。カスタムルートを計画するときに近くに置いておくものは次のとおりです。
- 熱補助曲げ用のヒートガンまたは小型オーブン
- サポートとして機能するコイル スプリングまたは軟銅チューブ
- 鋭利な刃またはシリコンホースカッターで四角くカットします。
- チョークまたは先の細いマーカーで曲げポイントをマークする
- 滑りサポート用の石鹸水またはシリコン互換潤滑剤
始める前にホースの直径と壁の厚さを確認してください。壁が厚いと曲げを保持しやすくなりますが、より多くの熱が必要になります。一方、壁が薄いホースはよじれやすく、内部スプリングの恩恵を受けます。
熱補助曲げ
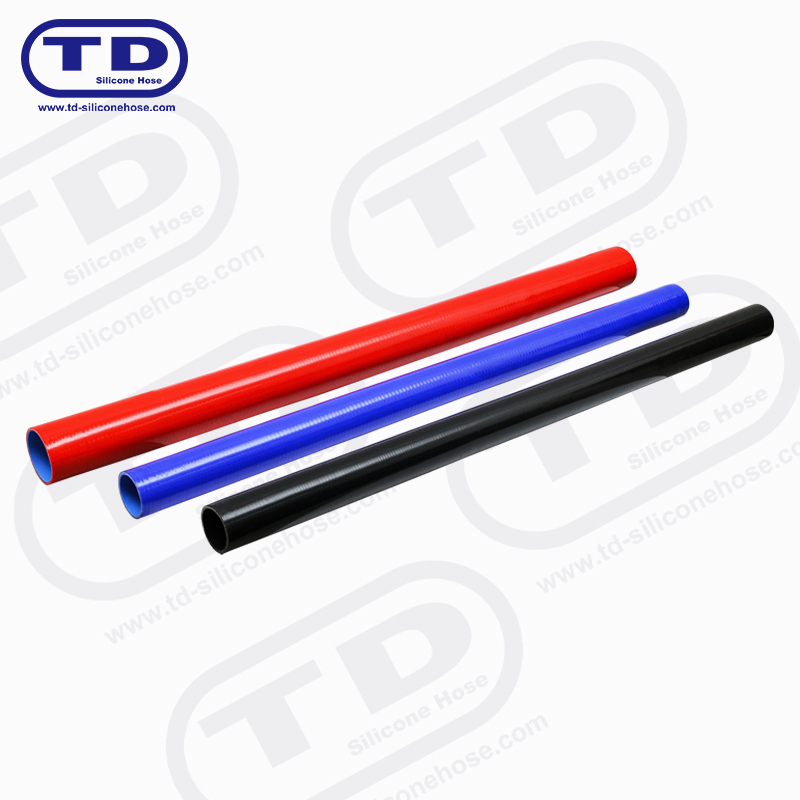
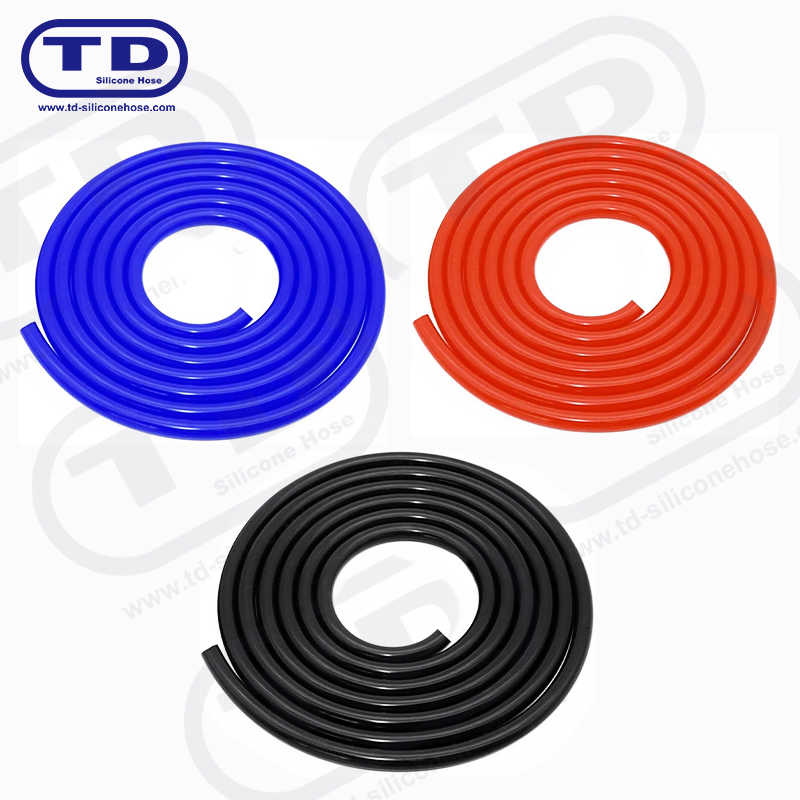
シリコンホースを成形する最も直接的な方法は、シリコンホースを温めることです。シリコーンは 120 ~ 150°C (250 ~ 300°F) 付近で著しく柔らかくなり、損傷する可能性のある温度よりもはるかに低くなります。その温度では、緩やかな曲線を描くのに十分な柔軟性が得られます。
オーブン法
きれいに曲げるためには、壁の厚さに応じて、約 150°C に予熱したオーブンにホースを 5 ~ 10 分間入れます。柔らかくなったら取り出し、ゆっくりと均等に希望の角度まで曲げ、冷めるまでそのまま保持します。目的の角度にカットされたフォームまたはボール紙のブロックを使用すると、形状を保持しやすくなります。
ヒートガン方式
ヒートガンを使用すると、より局所的な制御が可能になります。熱の下でホースを回転させ、表面が焦げないようにガンを動かし続けます。部分が少しベタベタして曲がりやすくなった場合は、一度に無理に曲げるのではなく、少しずつ曲げて、ホースを完全に冷ましてから放してください。
製造現場からの注意事項: シリコンを過熱しすぎないでください。 200°C を超える温度に長時間さらされると、素材が弱くなり、表面がチョーク状になり、劣化した状態になります。作業するのに十分な程度に温めてください。
内部サポートの使用
長いカーブの場合、または熱を避けたい場合は、内部サポートが最も簡単な解決策です。ホースを曲げるために作られたコイル スプリング、またはある長さの柔らかい銅チューブでも、通路の周囲の壁を形作る際に通路を開いた状態に保持します。
まずサポートをホースにスライドさせます。少量の石鹸水を使用するとスムーズに動きます。次に、曲線全体にわたって一定の圧力を維持しながら、マークした点に沿ってゆっくりと均等に曲げます。サポートは内壁の崩壊を防ぎ、橈骨の最もきつい部分に生じるねじれを防ぎます。
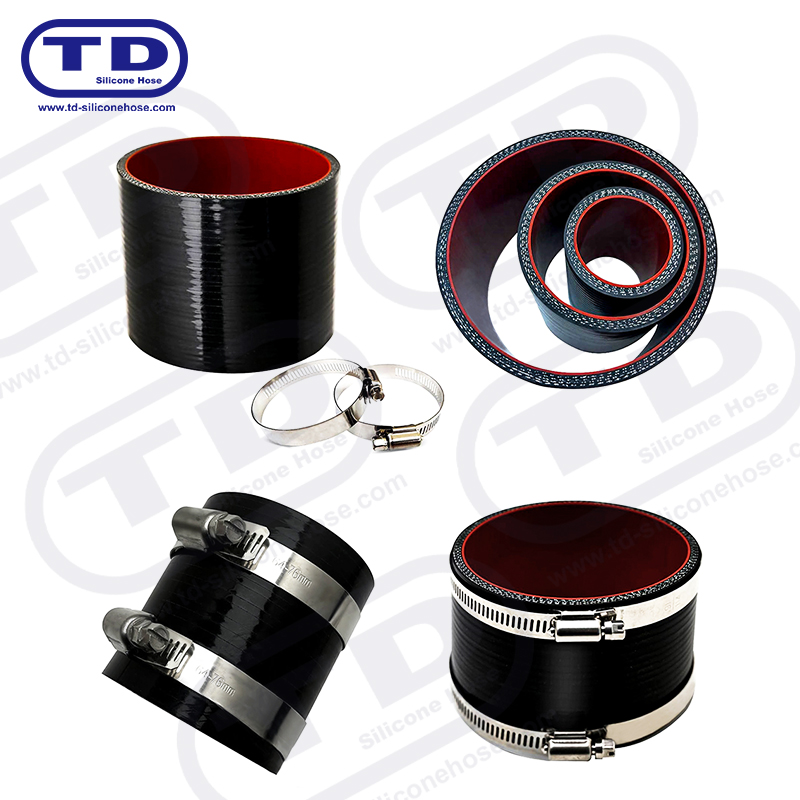
曲がりが決まったらスプリングを外します。ワイヤーで強化されたシリコンホースを使用している場合、埋め込まれたスパイラルがすでにある程度のサポートを提供していますが、非常に狭い半径を加えると壁にしわが寄る可能性があります。詳細については、ガイドを参照してください。 シリコンホースをよじれずに曲げることができます。 .
複雑なルートの切断と結合
場合によっては、最もきれいな形状は、単一の曲がったホースではないこともあります。ルートに複数の方向転換がある場合、多くの場合、直線セクションを切断し、エルボ、レデューサー、または短いジャンパー長でそれらを結合する方が良いでしょう。これは、新しい冷却システムをモックアップするときの標準的な手法であり、次の 3 つの利点があります。すべての曲線の半径が一定であること、強制的な曲げによって壁に応力がかかることがないこと、ライン全体を引き裂かずに 1 つのセクションを交換できることです。
きれいなスクエアカットがポイントです。鋭利な刃はジョイナーやクランプに対して均等にシールする直線的なエッジを提供しますが、不規則なカットは漏れ経路を作成します。測定を 2 回、切断を 1 回行い、切断後は必ず内側のエッジのバリ取りを行ってください。
代わりに成形済みホースを使用する場合
ホースを成形することと、すでに成形されているホースを選択することには違いがあります。ラジエーター付近で急に 90 度曲がる必要があるルートの場合、どれだけ慎重に曲げても、工場で成形されたエルボの滑らかで途切れのない曲線には匹敵しません。事前に成形された曲げは、壁の厚さが均一で、応力点がなく、一貫した内径を持っています。
 小回り用の成形済み 90° シリコン エルボ ホース この工場で成形されたエルボは、きつい曲げが必要なねじれや応力点を回避し、ラジエーターや給気ルートに最適です。 製品を見る→
同様に、ルートの直径が変わる場合は、一致しない出口に真っ直ぐなホースを伸ばすのではなく、減速ホースが適切な解決策です。レデューサーはスムーズにテーパーを付け、クランプエリアの歪みを防ぎます。
 直径変更に対応したシリコン減速ホースのラインナップ ルートによってパイプ サイズが変更される場合、このテーパー レデューサーはクランプ領域を歪みのない状態に保ち、冷却およびインタークーラー システムのステップダウン接続に最適です。 製品を見る→
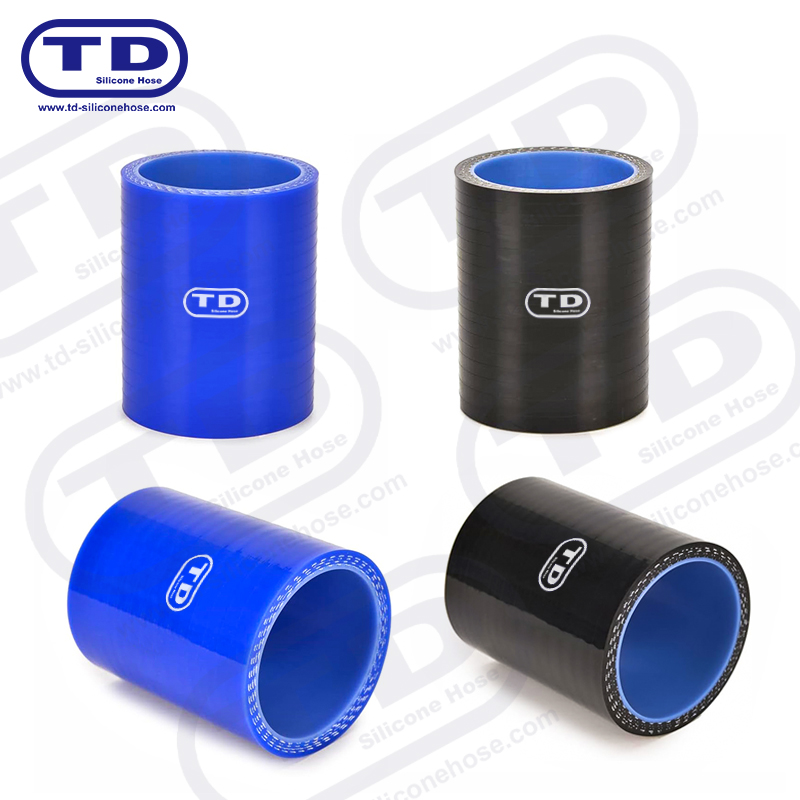
エンジンとラジエーターなど、相互に移動する 2 つの剛性コンポーネントを接続する場合、ハンプ ホースは振動を吸収し、接続部の漏れを防ぎます。このような場合、ストレートホースの成形は不利になるため、事前に成形されたオプションがプロの選択です。
 強化シリコンストレートハンプカプラー 成形されたバルジは、剛性コンポーネント間の振動と熱膨張を吸収し、エンジンとラジエーターの接合部に漏れのない、動きに強い接続を保証します。 製品を見る→
適切な成形方法の選択
決定に役立つように、このガイドで説明するアプローチを簡単に比較します。
| 方法 | 最適な用途 | 難易度 | キンクリスク |
|---|---|---|---|
| 熱補助曲げ | 緩やかな曲線を描くストレートホース | 中等度 | 低い |
| 内部サポート | 熱を必要としない長いスイープカーブ | 簡単 | 低い |
| 切ってつなげる | 多方向ルート | 簡単 | 非常に低い |
| プレフォームホース | タイトな半径、トランジション、フレックスジョイント | なし | なし |
避けるべきよくある間違い
これらは、工場と現場の両方で最も頻繁に見られる間違いです。
- 半径を強制します。 すべてのシリコンホースには最小曲げ半径があります。それを超えると内壁が崩壊し、流れが制限されます。
- サポートをスキップします。 コイル スプリングは安価であり、推測に頼る必要がほとんどありません。使ってください。
- 過熱。 シリコーンは成形可能にするために燻製する必要はありません。優しい暖かさで十分です。
- 曲げを解除するのが早すぎます。 ホースが完全に冷えるまで、ホースを所定の位置に保持します。冷却しないとまっすぐに戻ります。
- 間違った開始形状の選択。 純正エルボが適合する場合は、それをご使用ください。まっすぐなホースを狭い角に曲げるのは通常、妥協です。
最終的な考え
シリコンホースの成形は、適切なツールと少しの忍耐で上達する実践的なスキルです。材料を優しく温め、内側の半径をサポートし、曲げを冷やすと、工場の部品のように機能するきれいなルートが得られます。ジオメトリがきつすぎる場合は、一歩下がって、最初から成形済みのエルボ、レデューサー、またはハンプ ホースを選択します。
寧波天台汽車部件では、車両や機械の冷却、加熱、給気システム用のシリコン ホースを製造しています。どのホースがプロジェクトに適しているかわからない場合でも、当社のチームは原材料のコンパウンドから完成したクランプに至るまで、これらの材料を理解しています。 当社の製品範囲を詳しく見る 次のインストールの適切な開始点を見つけるために。
私たちの製品//
Ningbo Tiandai Auto Parts Co.、Ltd。 無断転載を禁じます。すべて予約済み。
